Scegliere tra una macchina per il nesting CNC e una foratrice CNC a 6 lati diventa più facile se si considerano i materiali che entrano in ciascuna macchina e dove si trovano i pezzi in attesa all'interno dello stabilimento.
Risposta rapida:
- Scegli l'ottimizzazione del nesting quando il vincolo è rappresentato dal taglio di fogli interi, dall'ottimizzazione del layout, dall'etichettatura o dalla selezione dei pezzi.
- Scegli la foratura esagonale quando i vincoli includono fori sui bordi, ribaltamento dei pannelli, code di foratura o disallineamenti di assemblaggio.
- Bisogna considerare entrambi gli aspetti quando il taglio e la foratura rappresentano colli di bottiglia ricorrenti nella stessa linea di mobili a pannelli.
Dove si collocano queste macchine tra le tipologie di macchine CNC per la lavorazione del legno
Non tutte le macchine CNC per la lavorazione del legno sono adatte allo stesso tipo di lavoro. Una fresatrice CNC standard è ideale per tagli generici, intagli e pezzi unici. Un centro di lavoro PTP (Point-to-Point) lavora singoli componenti con foratura e fresatura flessibili. Una macchina nesting trasforma fogli interi in pezzi etichettati. Una foratrice esagonale esegue fori ripetuti su superfici e bordi di pannelli pretagliati.
Nella produzione di mobili in pannelli, le ultime due fasi spesso costituiscono passaggi interconnessi anziché alternative concorrenti.
Confronto tra macchina di nesting CNC e foratrice CNC a 6 lati: una panoramica
| Confronto | Macchina di nesting CNC | Macchina foratrice CNC a 6 lati |
|---|---|---|
| Materiale di partenza | Pannello intero in MDF, compensato o truciolato | Pannello singolo pretagliato |
| Scopo principale | Ottimizzazione del layout, taglio, fresatura, scanalatura, etichettatura | Foratura di superfici e bordi, scanalatura, lavorazione di connettori |
| Supporto per il lavoro | Tavolo aspirante e piano di lavoro | Morsetti o pinze automatiche con supporto per pannello |
| Profili irregolari | Adatto | Solitamente non è l'applicazione principale |
| Fori sulla faccia superiore | Supportato in base alla configurazione della macchina | Funzione principale |
| fori orizzontali sul bordo | Dipendente dalla configurazione | Funzione principale |
| Identificazione della parte | L'etichetta viene creata o applicata | Il codice a barre viene scansionato per richiamare il programma corretto |
| Il principale collo di bottiglia è stato risolto | Taglio, utilizzo dei fogli, smistamento, identificazione dei pezzi | Code di foratura, ribaltamento del pannello, errori di posizionamento |
| Fase successiva tipica | Bordatura, foratura, selezione | Smistamento e assemblaggio |
Parti dal componente, non dalla scheda tecnica.
Immaginate il fianco di un mobile che necessita di un profilo esterno, fori per i perni dei ripiani, una scanalatura per il pannello posteriore, fori per i connettori e fori orizzontali lungo un bordo.
La macchina nesting taglia il profilo e le caratteristiche della superficie superiore supportata, quindi crea un'etichetta per il pezzo. La punta esagonale legge tale etichetta e completa i fori sulla superficie e sui bordi con un minor intervento manuale.
Un mandrino nesting può forare, ma una configurazione fitta potrebbe consumare la capacità di taglio. La decisione va basata sui pezzi di uso comune, non sull'elenco più lungo di funzionalità.
Quali sono le migliori capacità di una macchina di nesting CNC
Una macchina CNC a nido d'ape trasforma fogli interi in componenti di mobili specifici. I dati di produzione vengono importati da software di progettazione o CAM, i pezzi vengono disposti all'interno del foglio disponibile e vengono generati i percorsi utensile per il taglio e la lavorazione.
Il suo valore va oltre la semplice velocità di taglio. Un flusso di lavoro di nesting può:
- Ridurre gli scarti evitabili attraverso layout ottimizzati.
- lavorazione di dimensioni miste e profili sagomati
- tracciare scanalature ed eseguire forature verticali supportate
- collega i componenti agli ordini tramite etichette
- preparare i componenti per la successiva lavorazione
La resa del materiale non dovrebbe essere pubblicizzata come una percentuale fissa. Essa varia in base alla geometria del pezzo, alle quantità, all'orientamento delle fibre, al margine di rifilatura, al diametro dell'utensile, alla spaziatura e all'eventuale restituzione a magazzino degli scarti utili.
Il metodo più affidabile per confrontare i sistemi consiste nell'eseguire lo stesso file d'ordine, le stesse dimensioni del foglio e le stesse regole sui materiali in ciascuna configurazione di nesting.
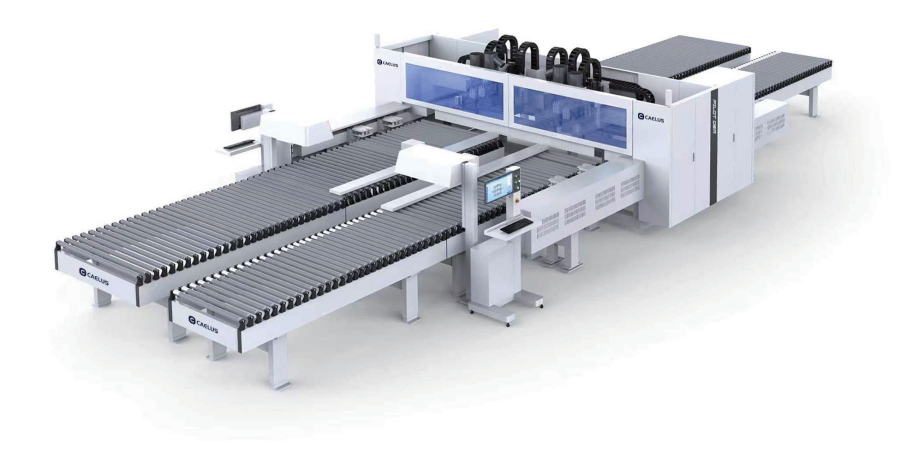
La CAELUS C3LA combina nesting, scanalatura, foratura, etichettatura e uscita con un mandrino HSK-F63 da 13,2 kW, un cambio utensili a 16 posizioni e sei zone di aspirazione. La sua gamma completa di pannelli raggiunge dimensioni di 4.200 x 2.100 mm con spessori da 10 a 25 mm.
La CAELUS C3A offre un'unità opzionale con 12 mandrini verticali, 8 mandrini orizzontali e una sega per scanalature. La sua sezione di etichettatura accetta pannelli fino a 3.100 x 2.100 mm e con uno spessore da 10 a 40 mm.
La capacità di carico è di 3.500 kg e la velocità del nastro trasportatore raggiunge i 14 m/min. La produzione di pezzi finiti dipende comunque dal posizionamento degli utensili, dal percorso utensile, dall'etichettatura e dalla capacità a valle.
Quali sono le migliori capacità di una macchina foratrice CNC a 6 lati
Una macchina foratrice esagonale riceve un pannello individuale, identifica il programma, posiziona il pezzo e realizza i fori programmati sulle sue superfici e sui bordi più ampi.
Il termine "sei lati" descrive le superfici accessibili. Non significa che ogni superficie venga forata contemporaneamente.
È adatto per fianchi di armadi, ripiani, divisori, cassetti, guardaroba e componenti da assemblare contenenti:
- fori per cerniere
- fori per tasselli
- fori di collegamento
- fori ciechi
- attraverso i fori
- fori di bordo orizzontali
Il CAELUS D5S supporta pannelli con lunghezze da 200 a 2.800 mm, larghezze da 50 a 1.220 mm e spessori da 9 a 60 mm.
Due blocchi di foratura superiori offrono 26 posizioni verticali e 18 orizzontali, con 9 posizioni verticali sottostanti. Il diametro massimo di foratura è di 35 mm e la profondità di lavorazione è di 45 mm.
Il CAELUS D5A utilizza una configurazione di teste di foratura 2+1 con 53 utensili, scansione di codici a barre e flusso di lavoro con ingresso anteriore e uscita posteriore.
È in grado di gestire pannelli di dimensioni comprese tra 200 e 2.800 mm di lunghezza, tra 50 e 1.220 mm di larghezza e tra 10 e 60 mm di spessore. La tolleranza di posizionamento dichiarata non supera gli 0,3 mm nelle condizioni di pannello specificate.
Per esigenze più elevate, il CAELUS D6A utilizza doppi canali e sei teste di perforazione coordinate.
Verificate la reale combinazione di parti larghe e strette, poiché la larghezza dichiarata del canale sinistro raggiunge i 1.220 mm, mentre quella del canale destro arriva a 800 mm.
Quale macchina dovresti acquistare per prima?
| Il tuo vincolo attuale | Punto di partenza |
|---|---|
| Taglio manuale, utilizzo improprio dei fogli, pezzi sagomati o etichette mancanti | Macchina di nesting CNC |
| Taglio affidabile ma foratura dei bordi lenta, ribaltamento del pannello o errori di assemblaggio | Trapano CNC a 6 lati |
| Code di lavoro sia per il taglio che per la perforazione. | Soluzione integrata per nesting e foratura |
Un flusso pratico è il seguente:
- Progetto
- Ottimizzazione del nesting
- Etichettatura di conversione
- Taglio e instradamento
- Bordatura
- Scansione del codice a barre
- Perforazione a sei lati
- Ordinamento
- Assemblea
Conferma la sequenza esatta confrontandola con i bordi di riferimento, la ferramenta e il metodo di costruzione.
Errori comuni negli acquisti
| Errore | Controllo migliore |
|---|---|
| Confronto della sola potenza del mandrino | Testare i componenti reali e le operazioni richieste |
| Considerare ogni funzione elencata come ugualmente produttiva | Cronometra un vero ordine con strumenti e materiali normali |
| Automazione di una stazione isolata | Verificare la capacità di bordatura, foratura, selezione e assemblaggio. |
| Ignorare il software | Verifica formati, post-elaborazione, campi codice a barre, gestione errori e proprietà ERP |
| Confronto del solo prezzo di acquisto | Sono inclusi strumenti, software, formazione, installazione, utenze, manutenzione e tempi di inattività. |
Domande da preparare prima di richiedere un preventivo
Prepara le seguenti informazioni:
- tipologie di materiale e formati dei fogli
- intervallo di spessore del pannello
- parti finite più piccole e più grandi
- schemi di foratura tipici
- produzione richiesta per turno
- macchine esistenti
- software di progettazione e produzione attuali
- layout dello stabilimento e spazio disponibile
- condizioni elettriche, dell'aria e di aspirazione delle polveri
- piani di espansione futuri
Includi due o tre disegni reali. Forniscono informazioni più utili rispetto a una descrizione generica del prodotto.
CAELUS è in grado di confrontare una configurazione con sola nidificazione, una perforazione esagonale autonoma o una soluzione connessa. L'obiettivo è eliminare il successivo vincolo misurabile senza crearne uno nuovo a valle.
FAQ
D1. Qual è la principale differenza tra una macchina di nesting CNC e una foratrice CNC a 6 lati?
A: Una macchina nesting trasforma fogli interi in pezzi etichettati. Una foratrice esagonale parte da pezzi pretagliati e si concentra sui fori superiori, inferiori e sui bordi.
D2. Una macchina di nesting CNC può forare orizzontalmente?
A: Alcune configurazioni supportano la foratura orizzontale, ma è necessario verificare l'accesso, il fissaggio del pezzo, la geometria del pannello e il tempo di ciclo. Una punta esagonale è generalmente più adatta per lavori ripetuti su più facce.
D3. Una macchina CNC a nido d'ape può sostituire una foratrice esagonale?
A: Può essere sufficiente per volumi bassi o moderati con pochi fori sui bordi. È meno adatto quando la densità dei fori orizzontali, il ribaltamento ripetuto dei pannelli o le code di foratura consumano la capacità di taglio.
D4. Tutte le fabbriche di mobili hanno bisogno di entrambe le macchine?
R: No. Un'officina più piccola potrebbe iniziare con il nesting, mentre una fabbrica con un taglio affidabile ma una foratura lenta potrebbe investire prima nella foratura esagonale. Entrambe le soluzioni diventano preziose quando il taglio e la foratura rappresentano vincoli ricorrenti.
D5. La bordatura deve essere eseguita prima della foratura esagonale?
A: Spesso sì, in un flusso di lavoro integrato per la realizzazione di mobili, ma la sequenza corretta dipende dai bordi di riferimento, dalle superfici esposte, dalla ferramenta e dal metodo di costruzione. Confermatela utilizzando pezzi reali prima di definire il layout.
D6. Quale software è necessario per collegare il nesting e il drilling?
A: Il flusso di lavoro richiede CAD/CAM, un post-processore compatibile, un software di nesting e dati di codici a barre condivisi. Verificare i formati, la mappatura dei campi, il controllo delle versioni e la gestione degli errori di scansione.
D7. Cosa determina la capacità produttiva effettiva?
A: Le dimensioni del pannello, il numero di fori, la complessità dell'assemblaggio, i cambi utensile, la movimentazione dei materiali, l'etichettatura, lo smistamento, le procedure operative e le apparecchiature a valle influiscono sulla capacità produttiva. Un test cronometrato basato su dati di ordini reali è più utile di un dato relativo alla velocità massima.
D8. Cosa devo inviare a CAELUS per ricevere un consiglio su una macchina?
A: Invia disegni rappresentativi del pannello, materiali, dimensioni, dettagli dei fori, produzione giornaliera o per turno, software attualmente in uso, attrezzature esistenti, layout di fabbrica e il problema di produzione che desideri risolvere.
Conclusione
La scelta tra una macchina CNC per il nesting e una foratrice CNC a 6 lati inizia con l'individuazione del collo di bottiglia. Il nesting trasforma i fogli interi in pezzi tagliati ed etichettati, risolvendo problemi di taglio lento, layout imprecisi o smistamento. La foratura a 6 lati, invece, lavora pannelli pretagliati e fori ripetuti su superfici e bordi, evitando code di foratura o ritardi nell'assemblaggio dovuti alla rotazione dei pannelli. Se entrambe le fasi presentano ritardi, è possibile collegarle tramite dati di parte condivisi. Prima di investire in una macchina CNC per la lavorazione del legno, è fondamentale testare gli ordini effettivi e la capacità produttiva a valle.